Shop by Department


Sold By: digital-marketing-mura-hati
Contact SellerDalam pekerjaan fabrikasi, konstruksi, manufaktur, dan industri migas, kualitas sambungan las merupakan salah satu faktor penting yang menentukan keandalan suatu konstruksi maupun peralatan produksi. Cacat pengelasan yang berada di bagian dalam material sering kali tidak dapat diketahui hanya melalui pemeriksaan visual dari permukaan.
Untuk mengidentifikasi kondisi tersebut, diperlukan metode pengujian Non-Destructive Testing (NDT) yang mampu memeriksa bagian internal material tanpa merusak komponen yang diuji.
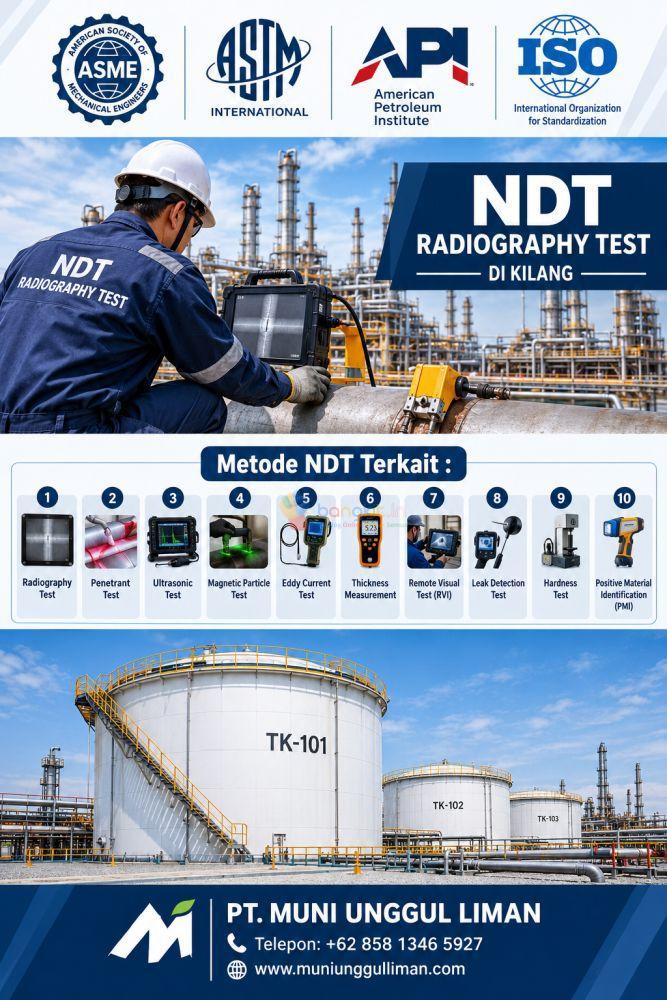
PT. Muni Unggul Liman (MUL) menyediakan layanan NDT Radiography Test untuk kebutuhan pemeriksaan sambungan las di daerah Karawang dan sekitarnya. Pengujian ini membantu perusahaan melakukan evaluasi kondisi internal weld joint, pipa industri, pressure vessel, tangki, serta berbagai komponen logam yang digunakan dalam kegiatan operasional industri.

Radiography Test atau Radiographic Testing merupakan metode pengujian tanpa merusak material yang memanfaatkan radiasi sinar-X atau sinar gamma untuk memeriksa kondisi bagian dalam suatu benda.
Dalam proses inspeksi, radiasi diarahkan melewati material menuju media perekam berupa film radiografi atau detektor digital. Hasil pencitraan tersebut kemudian dievaluasi untuk mengetahui adanya indikasi ketidaksempurnaan internal, seperti porositas, inklusi, dan beberapa jenis cacat pengelasan lainnya.
Metode ini banyak digunakan dalam inspeksi sambungan las industri karena dapat memberikan gambaran kondisi internal material yang tidak terlihat secara langsung dari permukaan.
Proses Radiographic Testing bekerja berdasarkan perbedaan kemampuan material dalam menyerap radiasi.
Berikut tahapan prinsip kerjanya:
Dalam pekerjaan NDT Radiography terdapat dua jenis sumber radiasi yang umum digunakan.
1. Gamma Ray
Menggunakan sumber radioaktif berupa isotop seperti Iridium-192 (Ir-192) atau Cobalt-60 (Co-60). Peralatan gamma radiography relatif portabel sehingga dapat digunakan pada pekerjaan lapangan, termasuk pemeriksaan sambungan las pada proyek perpipaan dan konstruksi industri.
Karena sumber radioaktif tetap memancarkan radiasi selama berada dalam kondisi aktif, pengoperasiannya membutuhkan pengamanan, pengendalian area, dan prosedur proteksi radiasi yang ketat.
2. X-Ray
Sinar-X dihasilkan melalui mesin pembangkit yang menggunakan X-ray tube. Intensitas dan energi radiasi dapat diatur sesuai kebutuhan pengujian serta karakteristik material.
Salah satu keunggulannya adalah pembangkitan radiasi dapat dihentikan dengan mematikan mesin. Meskipun demikian, pengoperasiannya tetap membutuhkan pengendalian area dan prosedur keselamatan radiasi.
Beberapa peralatan yang digunakan dalam pekerjaan Radiography Test meliputi:
Pemilihan peralatan disesuaikan dengan metode radiografi, ketebalan material, geometri objek, dan prosedur inspeksi yang digunakan.
Sebelum pemeriksaan dilakukan, diperlukan persiapan teknis agar proses inspeksi berjalan sesuai prosedur.
Pelaksanaan inspeksi radiografi perlu mengacu pada kode, standar, spesifikasi proyek, dan kriteria penerimaan yang relevan dengan objek pemeriksaan.
Beberapa standar yang dapat menjadi acuan antara lain:
1. API 1104 – Welding of Pipelines
Digunakan sebagai acuan pengelasan dan pemeriksaan sambungan pada sistem perpipaan, termasuk pipeline minyak, gas, serta jalur distribusi industri.
2. ASME BPVC – Boiler and Pressure Vessel Code
Berkaitan dengan pemeriksaan komponen boiler dan bejana tekan, seperti pressure vessel, drum boiler, sambungan las shell, head, nozzle, dan komponen bertekanan lainnya.
3. AWS D1.1 – Structural Welding Code
Menjadi acuan pekerjaan pengelasan struktur baja, termasuk sambungan pada rangka baja, kolom, balok, struktur penyangga, dan konstruksi baja industri.
4. API 650 dan API 653 – Welded Storage Tanks
Digunakan sesuai ruang lingkup masing-masing standar untuk konstruksi, inspeksi, perbaikan, dan evaluasi tangki penyimpanan baja, termasuk sambungan las pada shell, bottom, roof, dan komponen tangki terkait.
5. ASME B31.3 – Process Piping
Berkaitan dengan sistem perpipaan proses pada fasilitas industri, seperti jalur pipa fluida, process line, sambungan elbow, reducer, flange, dan sambungan las pada sistem perpipaan.
Pemilihan teknik pemeriksaan serta kriteria penerimaan harus disesuaikan dengan edisi standar, spesifikasi kontrak, dan persyaratan proyek.
Dalam pekerjaan pengelasan, terdapat beberapa ketidaksempurnaan yang perlu diperhatikan karena dapat memengaruhi kualitas dan keandalan sambungan.
Beberapa indikasi yang dapat dievaluasi menggunakan Radiography Test antara lain:
Tidak semua cacat memiliki tingkat keterdeteksian yang sama. Radiografi umumnya efektif untuk indikasi volumetrik, sedangkan retakan dan cacat planar tertentu dapat sulit terlihat apabila orientasinya tidak sesuai terhadap arah radiasi.
Dalam jangka pendek, cacat pengelasan dapat menyebabkan hasil inspeksi tidak memenuhi kriteria penerimaan, pekerjaan harus diperbaiki, serta proses fabrikasi mengalami keterlambatan.
Dalam jangka panjang, cacat yang tidak dievaluasi dan ditangani sesuai ketentuan dapat menjadi lokasi konsentrasi tegangan, memicu perkembangan retakan, kebocoran pada sistem perpipaan, hingga kegagalan komponen ketika beroperasi.
Oleh karena itu, pemeriksaan internal material menjadi bagian penting dalam pengendalian kualitas dan keandalan peralatan industri.
Radiography Test dapat diterapkan pada berbagai jenis material yang sesuai dengan kemampuan teknik dan prosedur pemeriksaan, antara lain:
Layanan pemeriksaan radiografi banyak dibutuhkan pada berbagai sektor industri, seperti:
Radiography Test memiliki sejumlah karakteristik yang membuatnya banyak digunakan dalam pengendalian kualitas pengelasan.
Pemeriksaan Bagian Internal: Memberikan gambaran kondisi bagian dalam material sehingga indikasi cacat yang tidak terlihat dari permukaan dapat dievaluasi.
Dokumentasi Hasil Inspeksi: Menghasilkan radiograf yang dapat disimpan sebagai rekaman pemeriksaan dan bukti dokumentasi pengendalian mutu.
Fleksibilitas Teknik Pemeriksaan: Dapat diterapkan pada berbagai bentuk komponen dan sambungan las dengan pengaturan teknik serta akses yang sesuai.
Meskipun memiliki kemampuan pemeriksaan internal, metode radiografi juga mempunyai beberapa hal yang perlu dipertimbangkan.
Risiko Paparan Radiasi: Penggunaan sinar-X dan gamma membutuhkan pengendalian area, pemantauan dosis, serta penerapan prosedur keselamatan radiasi.
Kebutuhan Biaya Operasional: Persiapan peralatan, pengamanan lokasi, pemrosesan film, dan kebutuhan personel dapat membuat biaya pemeriksaan lebih tinggi dibandingkan beberapa metode NDT lainnya.
Membutuhkan Personel Kompeten: Pemeriksaan harus dilaksanakan oleh personel yang memiliki kompetensi dan kewenangan sesuai ketentuan yang berlaku.
Pekerjaan radiografi membutuhkan pembagian tanggung jawab yang jelas agar pelaksanaan inspeksi dan keselamatan radiasi dapat dikendalikan.
Untuk mendapatkan gambaran kondisi material yang lebih menyeluruh, Radiography Test dapat dikombinasikan dengan metode NDT lainnya.
Pemilihan kombinasi metode bergantung pada jenis material, bentuk cacat yang dicari, dan persyaratan inspeksi.
PT. Muni Unggul Liman (MUL) menyediakan layanan inspeksi NDT untuk mendukung kebutuhan pengujian kualitas material dan sambungan las di berbagai sektor industri.
Nama perusahaan dan instansi yang dicantumkan dalam referensi dukungan atau relasi pekerjaan perusahaan meliputi Pertamina Balongan, Pertamina EP, Pertamina TBBM, Waskita, PT. POLITAMA, PT. Indorama, PT. Biro Klasifikasi Indonesia (Cirebon), dan Pertagas. Penyebutan ini bukan pernyataan bahwa seluruh pihak tersebut merupakan klien aktif atau memberikan endorsement.
Beberapa aspek layanan yang ditawarkan MUL meliputi:
Pemeriksaan dan evaluasi hasil NDT dapat mengacu pada standar ASME, ASTM, API, dan ISO sesuai kebutuhan pekerjaan.
Perlu diperhatikan bahwa standar metode pengujian, standar kualifikasi personel, dan acceptance criteria merupakan hal yang berbeda. Kriteria penerimaan harus mengikuti kode konstruksi, spesifikasi proyek, serta prosedur yang disetujui.
Berikut informasi estimasi harga layanan berdasarkan daftar harga perusahaan:
Harga sewaktu-waktu dapat berubah.
Harga belum termasuk biaya demobilisasi apabila pekerjaan dilakukan di luar kota.
Harga akhir dapat disesuaikan dengan jumlah titik pemeriksaan, ketebalan material, lokasi pekerjaan, kebutuhan peralatan, dan ruang lingkup inspeksi.
Selain Radiography Test, PT. Muni Unggul Liman juga menyediakan layanan:
PT. Muni Unggul Liman melayani kebutuhan pekerjaan NDT di wilayah Jawa Barat dan DKI Jakarta, termasuk Karawang, Bekasi, Cikarang, Purwakarta, Subang, Bandung, Cirebon, Indramayu, Bogor, Tangerang, dan wilayah industri lainnya sesuai koordinasi proyek.
Pemeriksaan kualitas sambungan las merupakan bagian penting dalam menjaga keandalan konstruksi dan peralatan industri. Melalui metode Radiography Test, indikasi cacat internal dapat diperiksa dan dievaluasi tanpa merusak benda uji.
Bagi perusahaan fabrikasi, kontraktor, manufaktur, serta industri migas yang membutuhkan jasa pengujian radiografi sambungan las daerah Karawang, PT. Muni Unggul Liman siap mendukung kebutuhan inspeksi NDT sesuai ruang lingkup pekerjaan dan standar yang berlaku.
Hubungi tim MUL untuk mendiskusikan kebutuhan pemeriksaan, menentukan metode inspeksi, dan memperoleh informasi penawaran harga sesuai spesifikasi proyek.
SKU: BI-2025-EUWVK
Dalam pekerjaan fabrikasi, konstruksi, manufaktur, dan industri migas, kualitas sambungan las merupakan salah satu faktor penting yang menentukan keandalan suatu konstruksi maupun peralatan produksi. Cacat pengelasan yang berada di bagian dalam material sering kali tidak dapat diketahui hanya melalui pemeriksaan visual dari permukaan.
Untuk mengidentifikasi kondisi tersebut, diperlukan metode pengujian Non-Destructive Testing (NDT) yang mampu memeriksa bagian internal material tanpa merusak komponen yang diuji.
PT. Muni Unggul Liman (MUL) menyediakan layanan NDT Radiography Test untuk kebutuhan pemeriksaan sambungan las di daerah Karawang dan sekitarnya. Pengujian ini membantu perusahaan melakukan evaluasi kondisi internal weld joint, pipa industri, pressure vessel, tangki, serta berbagai komponen logam yang digunakan dalam kegiatan operasional industri.
Radiography Test atau Radiographic Testing merupakan metode pengujian tanpa merusak material yang memanfaatkan radiasi sinar-X atau sinar gamma untuk memeriksa kondisi bagian dalam suatu benda.
Dalam proses inspeksi, radiasi diarahkan melewati material menuju media perekam berupa film radiografi atau detektor digital. Hasil pencitraan tersebut kemudian dievaluasi untuk mengetahui adanya indikasi ketidaksempurnaan internal, seperti porositas, inklusi, dan beberapa jenis cacat pengelasan lainnya.
Metode ini banyak digunakan dalam inspeksi sambungan las industri karena dapat memberikan gambaran kondisi internal material yang tidak terlihat secara langsung dari permukaan.
Proses Radiographic Testing bekerja berdasarkan perbedaan kemampuan material dalam menyerap radiasi.
Berikut tahapan prinsip kerjanya:
Dalam pekerjaan NDT Radiography terdapat dua jenis sumber radiasi yang umum digunakan.
1. Gamma Ray
Menggunakan sumber radioaktif berupa isotop seperti Iridium-192 (Ir-192) atau Cobalt-60 (Co-60). Peralatan gamma radiography relatif portabel sehingga dapat digunakan pada pekerjaan lapangan, termasuk pemeriksaan sambungan las pada proyek perpipaan dan konstruksi industri.
Karena sumber radioaktif tetap memancarkan radiasi selama berada dalam kondisi aktif, pengoperasiannya membutuhkan pengamanan, pengendalian area, dan prosedur proteksi radiasi yang ketat.
2. X-Ray
Sinar-X dihasilkan melalui mesin pembangkit yang menggunakan X-ray tube. Intensitas dan energi radiasi dapat diatur sesuai kebutuhan pengujian serta karakteristik material.
Salah satu keunggulannya adalah pembangkitan radiasi dapat dihentikan dengan mematikan mesin. Meskipun demikian, pengoperasiannya tetap membutuhkan pengendalian area dan prosedur keselamatan radiasi.
Beberapa peralatan yang digunakan dalam pekerjaan Radiography Test meliputi:
Pemilihan peralatan disesuaikan dengan metode radiografi, ketebalan material, geometri objek, dan prosedur inspeksi yang digunakan.
Sebelum pemeriksaan dilakukan, diperlukan persiapan teknis agar proses inspeksi berjalan sesuai prosedur.
Pelaksanaan inspeksi radiografi perlu mengacu pada kode, standar, spesifikasi proyek, dan kriteria penerimaan yang relevan dengan objek pemeriksaan.
Beberapa standar yang dapat menjadi acuan antara lain:
1. API 1104 – Welding of Pipelines
Digunakan sebagai acuan pengelasan dan pemeriksaan sambungan pada sistem perpipaan, termasuk pipeline minyak, gas, serta jalur distribusi industri.
2. ASME BPVC – Boiler and Pressure Vessel Code
Berkaitan dengan pemeriksaan komponen boiler dan bejana tekan, seperti pressure vessel, drum boiler, sambungan las shell, head, nozzle, dan komponen bertekanan lainnya.
3. AWS D1.1 – Structural Welding Code
Menjadi acuan pekerjaan pengelasan struktur baja, termasuk sambungan pada rangka baja, kolom, balok, struktur penyangga, dan konstruksi baja industri.
4. API 650 dan API 653 – Welded Storage Tanks
Digunakan sesuai ruang lingkup masing-masing standar untuk konstruksi, inspeksi, perbaikan, dan evaluasi tangki penyimpanan baja, termasuk sambungan las pada shell, bottom, roof, dan komponen tangki terkait.
5. ASME B31.3 – Process Piping
Berkaitan dengan sistem perpipaan proses pada fasilitas industri, seperti jalur pipa fluida, process line, sambungan elbow, reducer, flange, dan sambungan las pada sistem perpipaan.
Pemilihan teknik pemeriksaan serta kriteria penerimaan harus disesuaikan dengan edisi standar, spesifikasi kontrak, dan persyaratan proyek.
Dalam pekerjaan pengelasan, terdapat beberapa ketidaksempurnaan yang perlu diperhatikan karena dapat memengaruhi kualitas dan keandalan sambungan.
Beberapa indikasi yang dapat dievaluasi menggunakan Radiography Test antara lain:
Tidak semua cacat memiliki tingkat keterdeteksian yang sama. Radiografi umumnya efektif untuk indikasi volumetrik, sedangkan retakan dan cacat planar tertentu dapat sulit terlihat apabila orientasinya tidak sesuai terhadap arah radiasi.
Dalam jangka pendek, cacat pengelasan dapat menyebabkan hasil inspeksi tidak memenuhi kriteria penerimaan, pekerjaan harus diperbaiki, serta proses fabrikasi mengalami keterlambatan.
Dalam jangka panjang, cacat yang tidak dievaluasi dan ditangani sesuai ketentuan dapat menjadi lokasi konsentrasi tegangan, memicu perkembangan retakan, kebocoran pada sistem perpipaan, hingga kegagalan komponen ketika beroperasi.
Oleh karena itu, pemeriksaan internal material menjadi bagian penting dalam pengendalian kualitas dan keandalan peralatan industri.
Radiography Test dapat diterapkan pada berbagai jenis material yang sesuai dengan kemampuan teknik dan prosedur pemeriksaan, antara lain:
Layanan pemeriksaan radiografi banyak dibutuhkan pada berbagai sektor industri, seperti:
Radiography Test memiliki sejumlah karakteristik yang membuatnya banyak digunakan dalam pengendalian kualitas pengelasan.
Pemeriksaan Bagian Internal: Memberikan gambaran kondisi bagian dalam material sehingga indikasi cacat yang tidak terlihat dari permukaan dapat dievaluasi.
Dokumentasi Hasil Inspeksi: Menghasilkan radiograf yang dapat disimpan sebagai rekaman pemeriksaan dan bukti dokumentasi pengendalian mutu.
Fleksibilitas Teknik Pemeriksaan: Dapat diterapkan pada berbagai bentuk komponen dan sambungan las dengan pengaturan teknik serta akses yang sesuai.
Meskipun memiliki kemampuan pemeriksaan internal, metode radiografi juga mempunyai beberapa hal yang perlu dipertimbangkan.
Risiko Paparan Radiasi: Penggunaan sinar-X dan gamma membutuhkan pengendalian area, pemantauan dosis, serta penerapan prosedur keselamatan radiasi.
Kebutuhan Biaya Operasional: Persiapan peralatan, pengamanan lokasi, pemrosesan film, dan kebutuhan personel dapat membuat biaya pemeriksaan lebih tinggi dibandingkan beberapa metode NDT lainnya.
Membutuhkan Personel Kompeten: Pemeriksaan harus dilaksanakan oleh personel yang memiliki kompetensi dan kewenangan sesuai ketentuan yang berlaku.
Pekerjaan radiografi membutuhkan pembagian tanggung jawab yang jelas agar pelaksanaan inspeksi dan keselamatan radiasi dapat dikendalikan.
Untuk mendapatkan gambaran kondisi material yang lebih menyeluruh, Radiography Test dapat dikombinasikan dengan metode NDT lainnya.
Pemilihan kombinasi metode bergantung pada jenis material, bentuk cacat yang dicari, dan persyaratan inspeksi.
PT. Muni Unggul Liman (MUL) menyediakan layanan inspeksi NDT untuk mendukung kebutuhan pengujian kualitas material dan sambungan las di berbagai sektor industri.
Nama perusahaan dan instansi yang dicantumkan dalam referensi dukungan atau relasi pekerjaan perusahaan meliputi Pertamina Balongan, Pertamina EP, Pertamina TBBM, Waskita, PT. POLITAMA, PT. Indorama, PT. Biro Klasifikasi Indonesia (Cirebon), dan Pertagas. Penyebutan ini bukan pernyataan bahwa seluruh pihak tersebut merupakan klien aktif atau memberikan endorsement.
Beberapa aspek layanan yang ditawarkan MUL meliputi:
Pemeriksaan dan evaluasi hasil NDT dapat mengacu pada standar ASME, ASTM, API, dan ISO sesuai kebutuhan pekerjaan.
Perlu diperhatikan bahwa standar metode pengujian, standar kualifikasi personel, dan acceptance criteria merupakan hal yang berbeda. Kriteria penerimaan harus mengikuti kode konstruksi, spesifikasi proyek, serta prosedur yang disetujui.
Berikut informasi estimasi harga layanan berdasarkan daftar harga perusahaan:
Harga sewaktu-waktu dapat berubah.
Harga belum termasuk biaya demobilisasi apabila pekerjaan dilakukan di luar kota.
Harga akhir dapat disesuaikan dengan jumlah titik pemeriksaan, ketebalan material, lokasi pekerjaan, kebutuhan peralatan, dan ruang lingkup inspeksi.
Selain Radiography Test, PT. Muni Unggul Liman juga menyediakan layanan:
PT. Muni Unggul Liman melayani kebutuhan pekerjaan NDT di wilayah Jawa Barat dan DKI Jakarta, termasuk Karawang, Bekasi, Cikarang, Purwakarta, Subang, Bandung, Cirebon, Indramayu, Bogor, Tangerang, dan wilayah industri lainnya sesuai koordinasi proyek.
Pemeriksaan kualitas sambungan las merupakan bagian penting dalam menjaga keandalan konstruksi dan peralatan industri. Melalui metode Radiography Test, indikasi cacat internal dapat diperiksa dan dievaluasi tanpa merusak benda uji.
Bagi perusahaan fabrikasi, kontraktor, manufaktur, serta industri migas yang membutuhkan jasa pengujian radiografi sambungan las daerah Karawang, PT. Muni Unggul Liman siap mendukung kebutuhan inspeksi NDT sesuai ruang lingkup pekerjaan dan standar yang berlaku.
Hubungi tim MUL untuk mendiskusikan kebutuhan pemeriksaan, menentukan metode inspeksi, dan memperoleh informasi penawaran harga sesuai spesifikasi proyek.
 Bahasa Indonesia